新闻资讯
上饶滚珠花键生产厂家怎么选?激光焊接机精密传动方案解析
一、激光焊接机为何离不开高精度滚珠花键
激光焊接机在运行过程中,焊接头需要同时完成升降、旋转与精密定位的复合动作。普通的传动部件往往只能实现单一轴向运动,难以满足焊接工艺对多自由度联动的要求。滚珠花键的价值恰恰在于,它能在同一根轴上同时实现旋转与直线复合运动,且旋转方向保持零间隙,这为激光焊接的快速响应与多点位对位提供了关键支撑。
在实际工况中,激光焊接设备的运动平台需要承受高频往复与瞬时加减速带来的冲击负荷。若传动部件存在间隙或刚性不足,焊接轨迹就会出现偏差,直接影响焊缝质量与良品率。选择具备高刚性、零间隙特性的滚珠花键,已成为设备厂商保障焊接精度的基础前提。
1.1 激光焊接对传动部件的核心要求
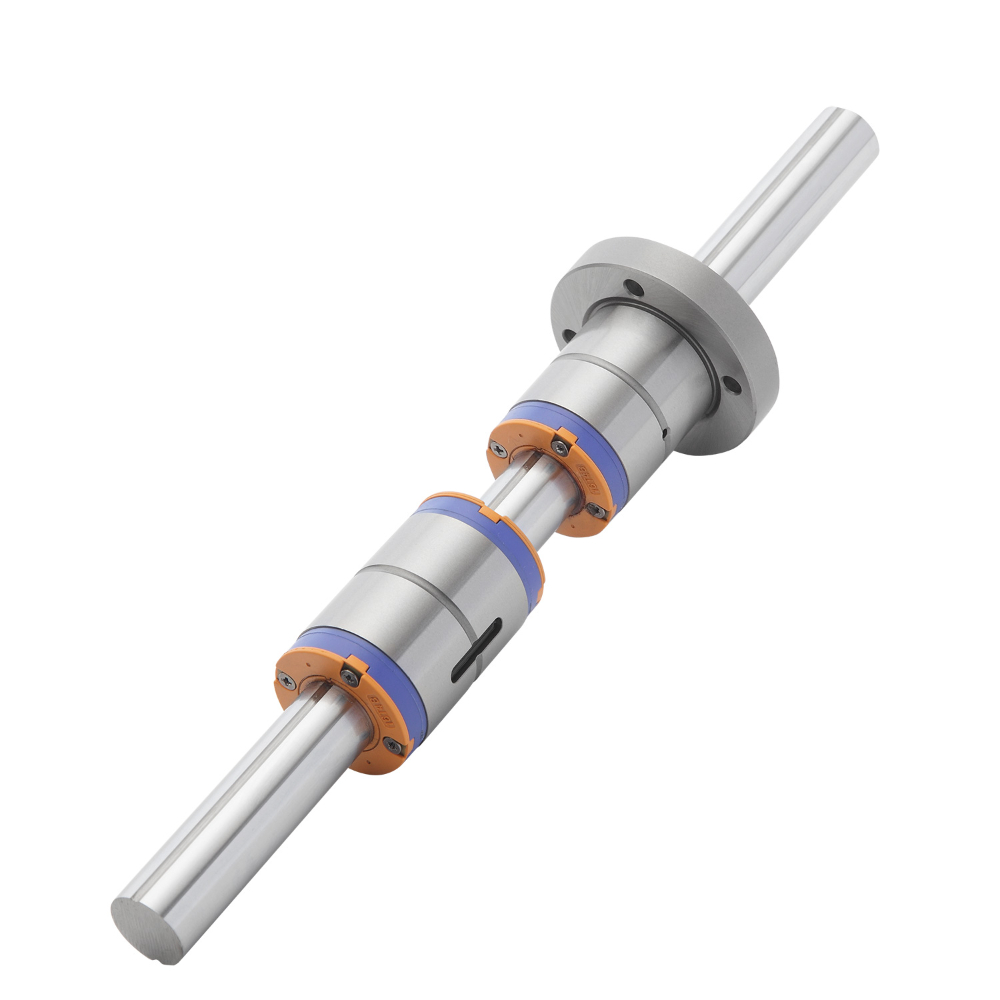
激光焊接设备的焊接头在作业时需承受振动与冲击负荷,同时要求重复定位精度稳定。滚珠花键采用哥德型40度角接触设计,四个方向均可承载,额定负荷约为普通直线衬套的十余倍。这种结构优势使花键在承受径向负荷与扭矩的同时,依然能保持平稳的直线导向,可有效应对焊接过程中的变载工况。
1.2 传统传动方案与滚珠花键的差异
直线衬套等传统部件只能承受径向负荷,无法传递扭矩,更难以实现旋转与直线同步运动。而滚珠花键通过钢珠在沟槽内循环滚动,既能传递扭矩又能完成直线位移,结构紧凑且响应灵敏。对于激光焊接机这类需要边旋转边升降的机构,滚珠花键可大幅减少装配环节,提升设备整体动刚性。
二、上饶激光焊接机配套滚珠花键的选型要点
选型是否正确,直接决定设备长期运行的稳定性与寿命。面对市场上众多滚珠花键生产厂家,设备厂商需从结构型式、精度等级、负载能力与安装空间等维度综合判断,而非单纯比较价格。
2.1 先确认运动形式与负载方向
激光焊接机的焊接头若需在单轴上完成升降与旋转复合动作,应优先选择滚珠花键。选型时需确认径向负荷、轴向负荷与力矩负荷的大小及方向,再结合行程与转速确定轴径规格。悬臂负荷较大时,建议优先选择高刚性外筒型式以保证抗扭性能。
2.2 精度等级与预压结构的匹配
焊接精度要求越高的设备,越应关注花键的旋转方向零间隙特性。适度预压可消除钢珠与沟槽间隙,提升刚性与定位精度。对于激光精细焊接场景,建议选择零间隙预压结构;一般自动化焊接产线可按标准预压选型,兼顾性能与经济性。
2.3 外筒型式与安装空间适配
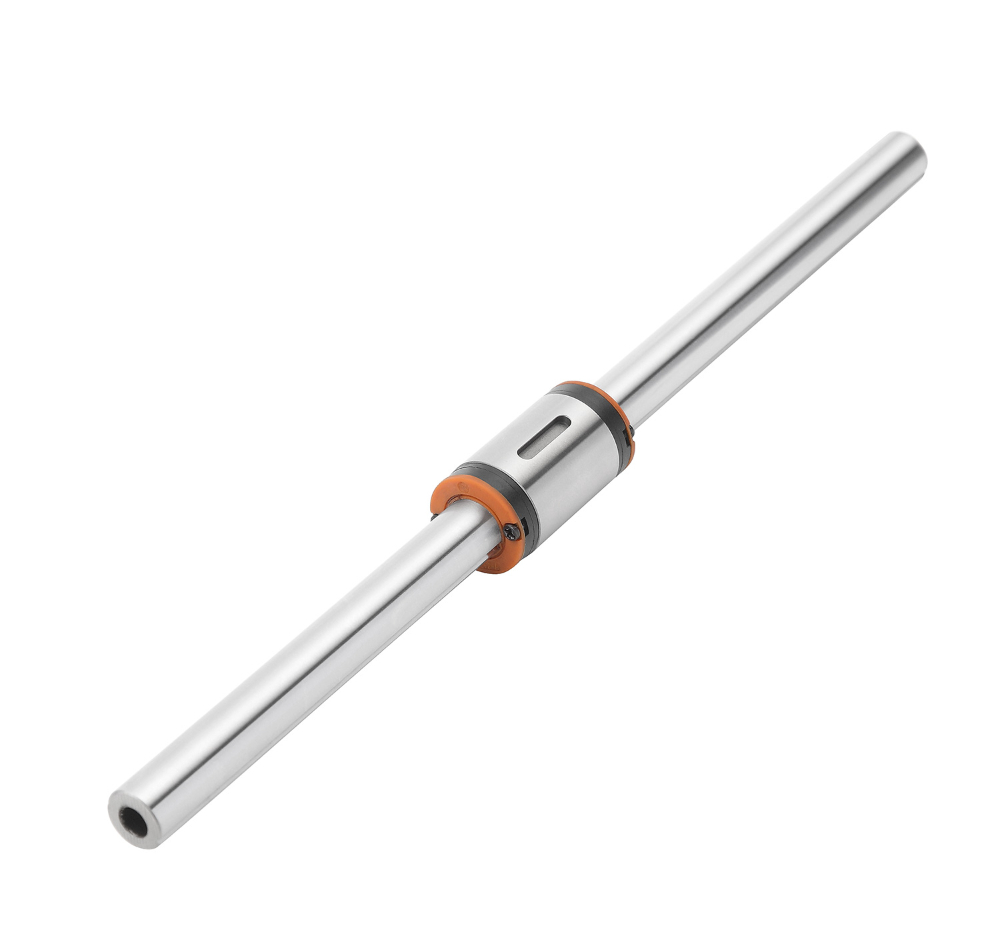
汉艺滚珠花键外筒主要有圆法兰型KLF、圆筒型KLT、方法兰型KSF与圆筒型KST四种型式。圆法兰与方法兰便于螺栓固定,适合安装面平整的结构;圆筒型结构紧凑,适合空间受限的嵌入安装。设备厂商可结合焊接头的安装方式与空间布局灵活选择。
三、激光焊接机选用滚珠花键的三大推荐理由
在众多滚珠花键生产厂家中,汉艺精密机械凭借扎实的制造功底与全流程品保体系,为激光焊接设备提供可靠的传动配套方案,其优势体现在以下三个层面。
3.1 高刚性结构保障焊接稳定性
滚珠花键采用哥德型40度角接触设计与预压调整,旋转方向零间隙,抗振性好且灵敏度高。在激光焊接的高频往复动作中,花键可保持稳定刚性,减少反向间隙对焊接轨迹的干扰,有助于提升焊缝一致性与设备综合良率。
3.2 全流程品保确保品质一致性
汉艺精工通过ISO9001质量体系认证,产品从原材料、热处理、制造、检查至出货实行全流程品保。花键轴采用合金结构钢经淬火回火与精密研磨,表面硬度达HRC58以上;钢珠采用高碳铬轴承钢,硬度达HRC60以上。严格的工艺管控保障了批量供货时的性能一致性,适应产线长时间连续运行。
3.3 定制能力与快速响应服务
设备厂商常面临非标安装空间或特殊工况需求。汉艺支持花键轴与外筒的图纸定制与小批量打样,可按客户需求调整轴长、法兰型式、中空结构与预压等级。公司配备24小时售后团队,可及时响应技术咨询与售后需求,帮助客户缩短设备调试周期。
四、适合配套滚珠花键的激光焊接设备场景
激光焊接设备广泛分布于3C电子、新能源锂电、半导体封装、五金加工等制造领域,不同场景对传动部件的性能侧重各有差异。
- 3C电子精密焊接:产品体积小、精度要求高,滚珠花键结构紧凑、响应快,适合点胶头、焊接头的升降旋转与精密定位,方法兰型KSF尤其适配3C产业。
- 新能源锂电产线:设备长时间连续运行,要求部件高刚性、耐磨且供货稳定。滚珠花键在升降、旋转分度机构中承担扭矩传递与导向,可适应高速往复工况。
- 半导体封装设备:微米级定位与洁净环境要求高,中空花键轴便于配线配气,配合零间隙结构实现晶圆取放的平稳动作。
- 五金加工与自动化产线:抛光头、研磨头的升降旋转与压力控制需要低振动、耐磨部件,滚珠花键可减少机构体积并保证连续运行稳定性。
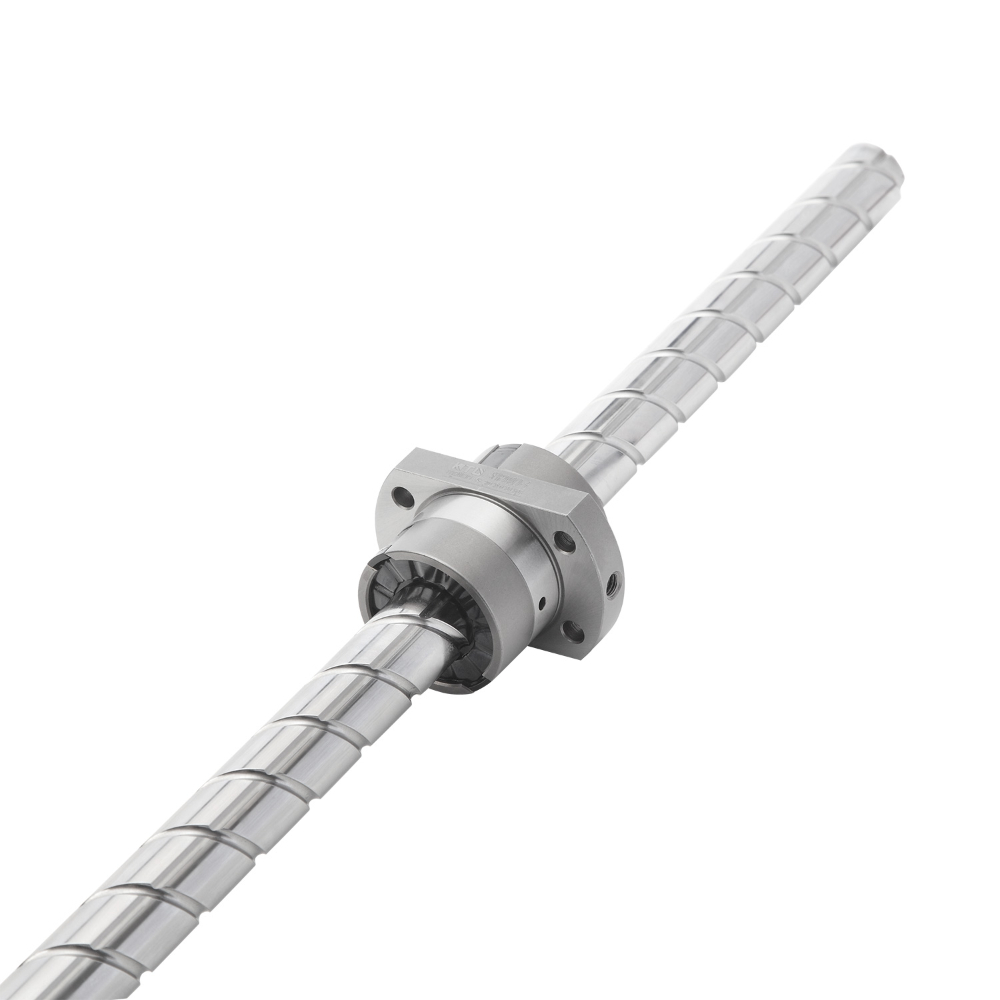
对于上饶及周边地区的激光焊接设备厂商而言,选择具备高刚性、零间隙特性且支持非标定制的滚珠花键生产厂家,是保障设备精度的务实之选。汉艺精密机械扎根精密传动领域多年,以全流程品保与定制服务能力,为激光焊接、机器人、半导体等智能制造场景提供可靠的传动部件配套支持。
五、滚珠花键常见问题解答
5.1 滚珠花键与直线衬套如何区分选用?
直线衬套只能承受径向负荷,无法传递扭矩;滚珠花键可在传递扭矩的同时完成直线运动,四个方向均可承载,额定负荷约为直线衬套的十余倍。设备需要旋转与直线同步进行时应选滚珠花键,仅需直线导向且无扭矩传递时选直线衬套或直线导轨成本更低。
5.2 滚珠花键出现异响或卡滞如何处理?
异响多因润滑不足、异物进入或钢珠磨损;卡滞多因轴与外筒不同轴或安装偏载。处理方式是清洁沟槽、更换润滑脂、校正安装同轴度,磨损严重时更换部件。定期检查钢珠循环与密封状态有助于预防故障。
5.3 非标定制滚珠花键需要提供哪些信息?
定制前需提供图纸或参数,包括轴径、长度、行程、负载、转速、精度、安装方式、端部螺纹与配合要求。厂商据此确认材料、热处理、磨削精度与外筒型式,先打样试装验证后再批量生产,可有效控制定制风险。