公司新闻
一线技工团队保障花键丝杆导轨加工装配品质稳定
开篇:一线技工团队成为品质稳定“守门人”
花键丝杆导轨作为机床传动与定位的核心功能部件,其加工装配品质直接影响设备精度保持性、承载能力与使用寿命。在批量生产与定制化需求并存的制造场景中,一线技工团队承担着从毛坯检测、磨削加工到精密装配、整机验证的关键职责。团队以工艺纪律为前提,以过程数据为依据,持续优化加工参数、装配流程和检测方法,从而为产品品质的稳定输出提供坚实保障。
加工环节:精密控制与过程防错
花键丝杆导轨的加工涉及车削、铣削、磨削、热处理等多道工序,任何细微的装夹误差或刀具磨损都可能反映为终精度波动。一线技工团队在加工前严格执行首件检验与设备点检,重点确认工装定位面、刃具状态以及冷却润滑条件;在加工过程中,团队成员根据材质特性和余量分布,合理分配粗精加工工序,并利用在线测量手段对关键尺寸进行动态监控。对于花键齿形、丝杆螺纹及导轨型面的一致性控制,团队采取分档配对、批次追踪的方式,使同类零件的加工状态保持稳定可控。同时,团队建立常见异常反馈机制,一旦出现表面粗糙度或形位公差超差趋势,立即暂停工序并分析原因,避免不良品流入装配环节。主要控制要点包括:
- 严格执行首件检验与设备点检,确保加工状态受控;
- 采用分档配对与批次追踪,控制花键齿形、丝杆螺纹及导轨型面的一致性;
- 建立异常反馈机制,及时识别并拦截表面质量与形位公差超差趋势。
装配环节:精细调整与动态验证
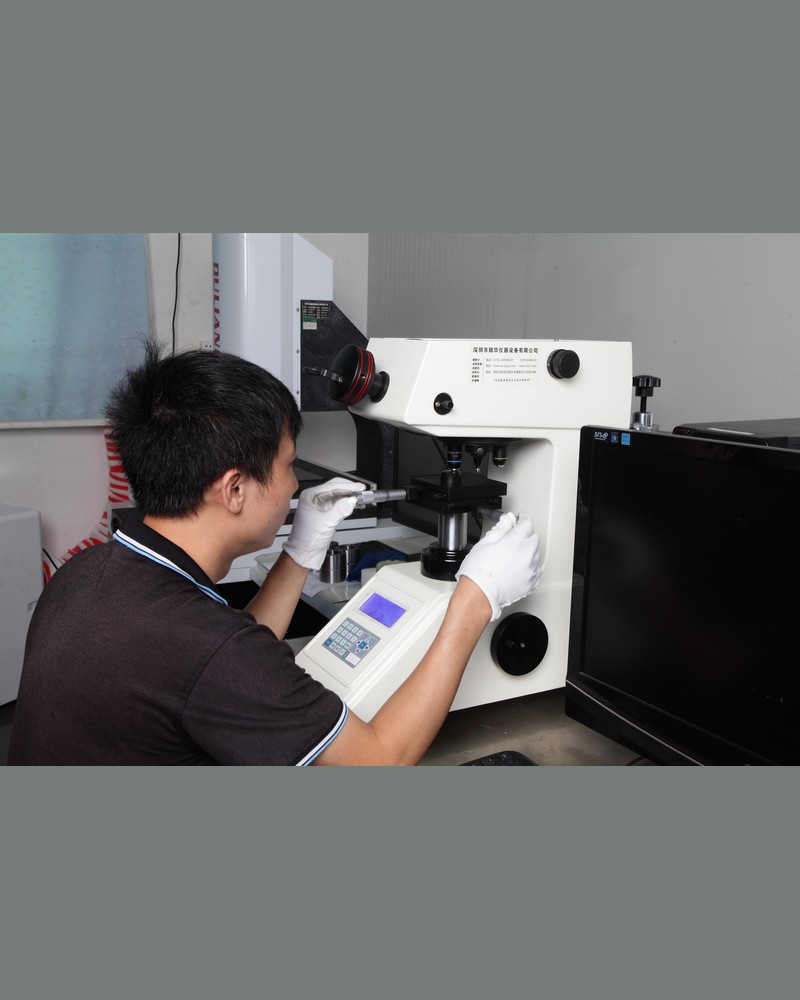
花键丝杆导轨的装配品质不仅取决于零件合格,更取决于预紧力调整、润滑密封处理以及多部件相对位置的协调。一线技工团队在装配前完成清洗与去毛刺,并在装配平台上进行基准校准。通过扭矩控制、千分表打表等方法,逐项调整花键副的啮合间隙、丝杆的轴向窜动以及导轨的直线度。装配过程中,团队注重作业顺序与人员分工,避免磕碰和异物进入。每完成一个组件装配,即进行空载运行和加载测试,记录温升、噪音、振动等状态参数;若发现异常,由经验丰富的技工进行返修调整。装配后的终检测环节,团队还会模拟实际工况进行精度复检,确保交付产品在用户现场能够快速进入稳定运行状态。
保障机制:技能传承与经验沉淀
一线技工团队之所以能够持续保障品质稳定,离不开系统化的技能传承和问题经验沉淀。团队内部推行师带徒制度,将夹具调整、磨削对刀、装配找正等关键操作要领逐步传递给年轻技工;同时,定期组织案例分析会,针对加工装配中出现的典型缺陷总结改进措施。通过编制标准作业指导书和关键质量控制点清单,团队将个体经验转化为组织知识,使操作流程不因人员流动而出现明显波动。
总结:以专业团队支撑高端制造
花键丝杆导轨的加工装配品质稳定,是一线技工团队专业能力与责任意识的直接体现。在持续提升效率与精度的过程中,团队通过严格的过程管理、精细的装配调节以及不断积累的技术经验,为设备整机性能提供了可靠保障。未来,随着智能化检测手段和数字化管理工具的应用,一线技工团队将在现场决策、异常判断和工艺优化中发挥更加关键的作用,推动花键丝杆导轨制造品质向更高水平迈进。