行业资讯
滚珠丝杆如何消除背隙 保证进给定位精度
滚珠丝杆如何消除背隙 保证进给定位精度
在数控机床与精密定位系统中,进给机构的传动精度直接决定了零部件的加工质量与设备的运行稳定性。作为将旋转运动转化为直线运动的核心部件,滚珠丝杆副的性能优劣尤为关键。其中,背隙的存在会导致反向进给时出现空程和位移误差,从而严重影响定位精度。因此,如何有效消除滚珠丝杆的背隙,已成为精密机械制造领域一项至关重要的技术。本文将从背隙的产生机理、消除方法及其对进给定位精度的保障作用出发,系统梳理这一核心技术的工程实现路径。
背隙的产生根源与危害分析
所谓背隙,是指滚珠丝杆的螺母与丝杆轴在反向运动时,由于滚珠与滚道之间存在的轴向间隙而产生的空行程量。这一间隙主要来源于制造过程中的滚道公差、滚珠直径的尺寸偏差,以及长期运行后滚珠与滚道接触面的磨损。在机床实际切削过程中,当工作台需要频繁换向时,背隙会直接转化为补偿滞后,使刀具在反向加工时出现轮廓误差与台阶痕迹。尤其在半闭环或开环控制系统中,指令脉冲已发出但工作台未产生相应位移,轻则影响表面粗糙度,重则导致零件超差报废。因此,消除或控制背隙是保证进给系统定位精度和重复定位精度的首要前提。
双螺母预紧:消除背隙的主流技术方案
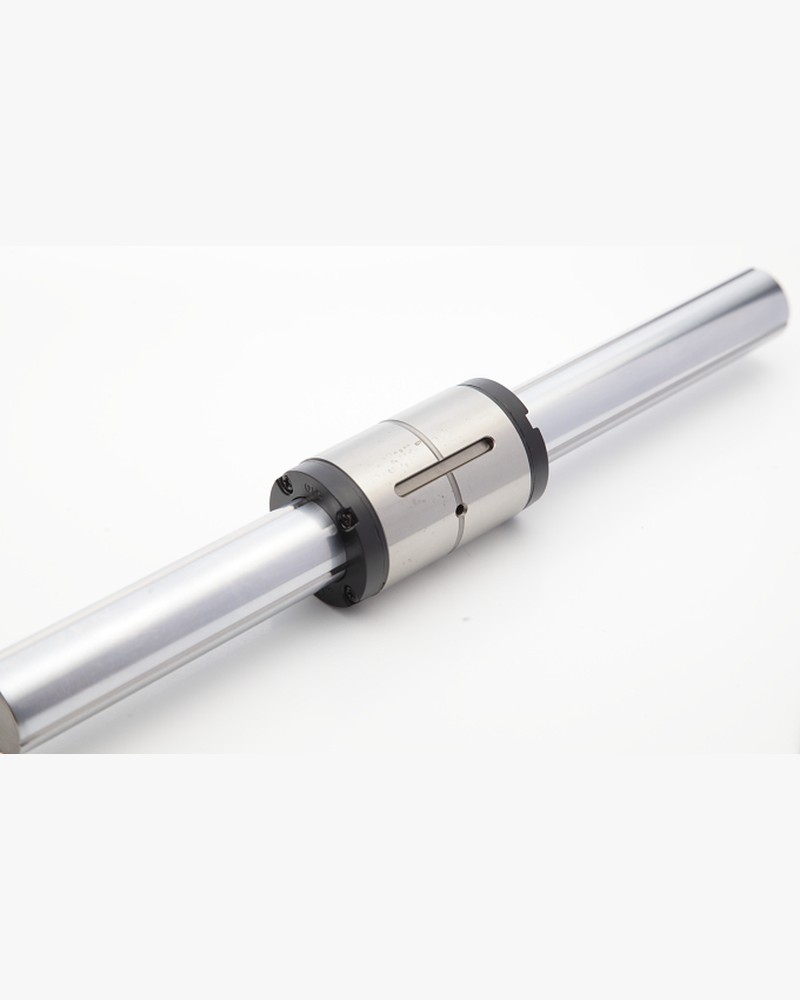
当前工程实践中,应用为广泛的消除背隙方法为双螺母预紧结构。其工作原理是将一个螺母分割为两个独立部分,或采用两个螺母组合使用,并通过调整两者之间的相对位置或垫片厚度,使滚珠在无负载状态下即与丝杆滚道两侧形成弹性接触。这样一来,无论丝杆正转还是反转,滚珠始终与滚道保持紧密啮合,从而彻底消除了反向间隙。具体实现方式包括三种类型:一是垫片预紧方式,通过改变两螺母间垫片的厚度来调整预紧力,结构简单、刚度高,适用于重载场合;二是螺纹预紧方式,利用连接螺母的螺纹进行微量轴向调整,预紧力控制精确,便于现场调节;三是弹簧预紧方式,依靠碟形弹簧或螺旋弹簧提供恒定预载,能够适应一定程度的磨损自动补偿,常用于轻载高响应系统。
单螺母结构中的背隙抑制策略
在部分对成本敏感或结构空间受限的应用中,单螺母结构也被要求尽量减小背隙。此时通常采用加大滚珠直径或采用变导程预紧设计。前者通过选用直径略大于滚道槽底的滚珠,使滚珠在装入后与滚道形成过盈接触,从而产生内部预载;后者则通过改变丝杆螺纹的导程,使滚珠在运动过程中始终受到轴向分力的作用,达到消除间隙的目的。需要强调的是,单螺母预紧的预紧力通常难以精确量化,且磨损后无法自动补偿,因此其可靠性与使用寿命往往逊于双螺母结构。对于要求高精度保持性的进给系统,双螺母预紧仍是优先选择。
预紧力的选择与运行平衡
消除背隙的同时,必须合理控制预紧力的大小。若预紧力过小,无法完全消除间隙,在高速换向时仍会暴露微米级的空程;若预紧力过大,则会显著增加滚珠与滚道的接触应力,导致摩擦扭矩上升、温升加剧,进而引发热变形和润滑膜破坏,反而降低定位精度。因此在工程应用中,通常根据丝杆直径、承载载荷与转速要求,将预紧力设定为额定动载荷的特定比例,并通过温升实验进行验证。动态平衡是预紧调整的核心原则——既要保证刚性接触以消除背隙,又要维持适当的运动灵活性以控制热效应。
辅助措施与系统级精度保障
除结构预紧外,滚珠丝杆的背隙控制还需结合多种辅助手段才能实现高水平的进给定位精度。在装配环节,应严格控制丝杆轴端的轴向窜动,通过成对安装角接触球轴承消除支承端的游隙;在控制层面,现代数控系统普遍具备反向间隙补偿功能,通过测量得出一固定反向间隙值后,在每次换向时自动追加补偿脉冲,从而将残余误差降至小。需要指出的是,机械消除是基础,控制补偿是辅助,两者不能相互替代。因为机械背隙若发生过大的变化,单纯依赖固定补偿值将难以维持稳定精度。
总结与展望
综上所述,滚珠丝杆的背隙消除是一个涉及设计、制造、装配与调节的系统性工程。双螺母预紧以其刚度高、适应性强、可维护性好等优点,成为当前精密进给系统消除背隙的主流方案;单螺母结构则适用于特定轻载场合。合理选择预紧方式并控制预紧力,同时辅以轴承结构优化与数控系统反向间隙补偿,能够有效消除传动空程,确保进给机构在连续往复运动中保持可靠的定位精度。未来,随着智能传感技术与自适应控制算法的发展,滚珠丝杆的预紧状态有望实现实时监测与自动调整,从而为高端机床的长期精度稳定性提供更坚实的保障。